

Introduktion
I utvecklingen av modern precisionselektroniktillverkning ersätts den traditionella "ö"-modellen-som förlitade sig på manuella stickprovskontroller och driften av fristående utrustning-med digital, intelligent maskin-till-maskinsammankopplingsteknik.I en SMT produktionslinje, lödpasta utskriftoch placering avSMTmaskinär de två kärnstadierna som bestämmer den slutliga lödfogens kvalitet. Statistik visar att mer än 60 procent av löddefekterna uppstår under lödpastatryckningsstadiet. För att fånga upp defekter innan de nåråterflödesugnunder-höghastighetsproduktion, djupt sammankoppladelödpasta inspekterajonmaskinmed SMT-placeringsmaskinen för att bygga ett dynamiskt,-, dubbelriktat, sluten-slingajusteringsnätverk i realtid, håller på att bli hörnstenen för hög-kvalitets PCBA-tillverkningsanläggningar för att förbättra sina processkontrollmöjligheter.
Driftsmekanism för M2M-data stängd-slinga mellan SPI- och SMT-placeringsmaskiner
I traditionella SMT-produktionslinjer fungerar SPI-inspektionssystem bara som avlyssnare efter-processen. När de upptäcker felinriktning av lödpasta, otillräcklig tjocklek eller överdriven volym, utlöser de ett linje-stopplarm, vilket kräver manuell rengöring av stencilen eller justering av placeringskoordinater. På produktionslinjer med hög-hastighet som placerar tiotusentals komponenter per timme, resulterar detta försenade svar ofta i batchdefekter. Intelligent sluten-kontroll baserad på M2M-teknik bryter igenom denna tids-fördröjningsbarriär. I PCBA-tillverkningsprocessen, när ett kretskort slutför lödpasta-utskrift och går in iSPI inspektionsstation, använder SPI:n optiska 3D-sensorer med hög-precision för att mäta de absoluta värdena för lödpastans höjd, volym och position för tusentals kuddar över hela kortet inom några sekunder. Så snart SPI:n upptäcker en mikrometer-nivå, systematisk avvikelse i lödpastans utskriftskoordinater längs X- eller Y-axeln i ett specifikt område, utlöser inte inspektionssystemets interna kontrollmodul bara ett larm. Istället matar den omedelbart tillbaka dessa avvikelsedata till uppströmsskrivaren och nedströmsplaceringsmaskinen via vanliga industriella gateway-protokoll som Hermes eller IPC-CFX. Vid mottagande av denna uppsättning mikroskopiska data aktiverar SMT-maskinens interna kontrollsystem automatiskt en dynamisk kompensationsalgoritm. I det ögonblick som en komponent plockas upp utför den en motjustering- av samma storlek som placeringskoordinaterna för den specifika positionen, vilket säkerställer att kretsledarna ligger exakt i linje med mitten av lödpastan.
Mikrometer-Nivåpositionskompensation och dynamiskt felförebyggande i hög-precisionsmontering
Vid tillverkning av hög-density interconnect-kort (HDI) eller PCBA-enheter som innehåller ultra-fina-komponenter som 01005, mikro-BGA och QFN, har marginalen för fel mellan pads och pins reducerats till ett absolut minimum. Även den minsta tryckoffset kan resultera i ett stort antal lödbryggor eller gravstenar efteråterflödeslödning. M2M sluten-datakontroll visar extremt hög precision i denna process. Under kontinuerlig produktion kan schablonen på skrivaren genomgå fysiska förskjutningar inom tiotals mikrometers intervall på grund av den frekventa- och- rörelsen av skrapan. SPI:n övervakar kontinuerligt de dynamiska datatrenderna för fem kort i produktion för att beräkna riktningen för offset. När placeringen utförs använder placeringsmaskinen dessa trenddata för att förbättra placeringsnoggrannheten till inom ±25 mikrometer. Detta innebär att även om lödpastatryckningen förskjuts med 15 mikrometer till vänster totalt sett,SMTplaceringsmaskinkommer intelligent att flytta 15 mikrometer åt vänster under placeringen. Genom att utnyttja den självjusterande effekten av smält lödpasta under återflödesprocessen, låser den effektivt den slutliga lödfogen på en exceptionellt hög nivå, vilket eliminerar den potentiella risken för kalla lödfogar orsakade av fysisk felinriktning.
Datasammankoppling: Ett kvalitativt språng i defektavlyssning online och förregling av utrustning
Utöver positionskompensation ligger en mer avancerad tillämpning av M2M sluten-slingkontroll i den robusta utrustningen som låser för att fånga upp allvarliga defekter på batch-nivå. Detta går utöver bara dataöverföring för att representera en djup integration av tillverkningslogik. När SPI:n upptäcker omfattande lödbrister, utskriftsbortfall eller allvarliga lodöverbryggningar på en specifik dyna-och defekten överskrider de fysiska gränserna för SMT-placeringsmaskinens dynamiska kompensation-avger SPI:n ett exakt material-låskommando till nedströms SMT-placeringsmaskinen via M2M. När SMT-maskinen tar emot ett kort med en defekt streckkod, hoppar munstycket på motsvarande station automatiskt över den skadade kretsen, vilket förhindrar att högvärdiga kärnchips och processorer placeras på defekta pads. Därefter dirigerar systemet tavlan direkt till omarbetningsspåret före återflödesugnen, där operatörer utför -radrengöring och omtryck. Denna intelligenta produktion som uppnås genom maskin-till-maskinanslutning eliminerar slöseri med råmaterial helt och förhindrar i grunden kostsamt skrot som orsakas av defekta produkter som kommer in i återflödesugnen.
End-to-End Data Dashboards och kontinuerlig processoptimering
Den enorma mängden inspektionsdata på mikro-nivå som genereras av M2Ms real-time closed-loop-system används inte bara för dynamiska korrigeringar på enskilda kort, när de väl har samlats på molnservrar, utgör den datagrunden för kontinuerlig processoptimering (SPC) i SMT-verkstaden. Kvalitetsingenjörer kan intuitivt bedöma stabilitetskoefficienten för den aktuella processen genom att komma åt lödpastvolymförändringskurvorna som återkopplas av SPI:n och placeringsspridningsdiagrammen som registreras avSMTplaceringsmaskiner. Om CPK-värdet för en viss PCBA-produktionslinje visar sig vara under branschstandarden 1,33, diagnostiserar datapanelen automatiskt problemet baserat på dataavvikelsen mellan de två maskinerna och tillhandahåller optimeringsstrategier-såsom att uppmana till rengöring av stencilen, byta ut skrapan eller kalibrera maskinen och plocka{{4}munstycket. Genom att omvandla fragmenterat maskinspråk till strukturerad processvägledning får hela verkstaden ett digitalt liv som kan-själviteration och själv-korrigering.
Att bryta ned kommunikationsbarriärer mellan maskiner och åstadkomma datautbyte på millisekund-nivå är nyckeln till att säkerställa att tillverkningskvaliteten förblir kompromisslös. Endast genom att bygga ett robust försvar på mikro-nivå genom intelligent sammankoppling kan den verkliga styrkan hos banbrytande tillverkning demonstreras.
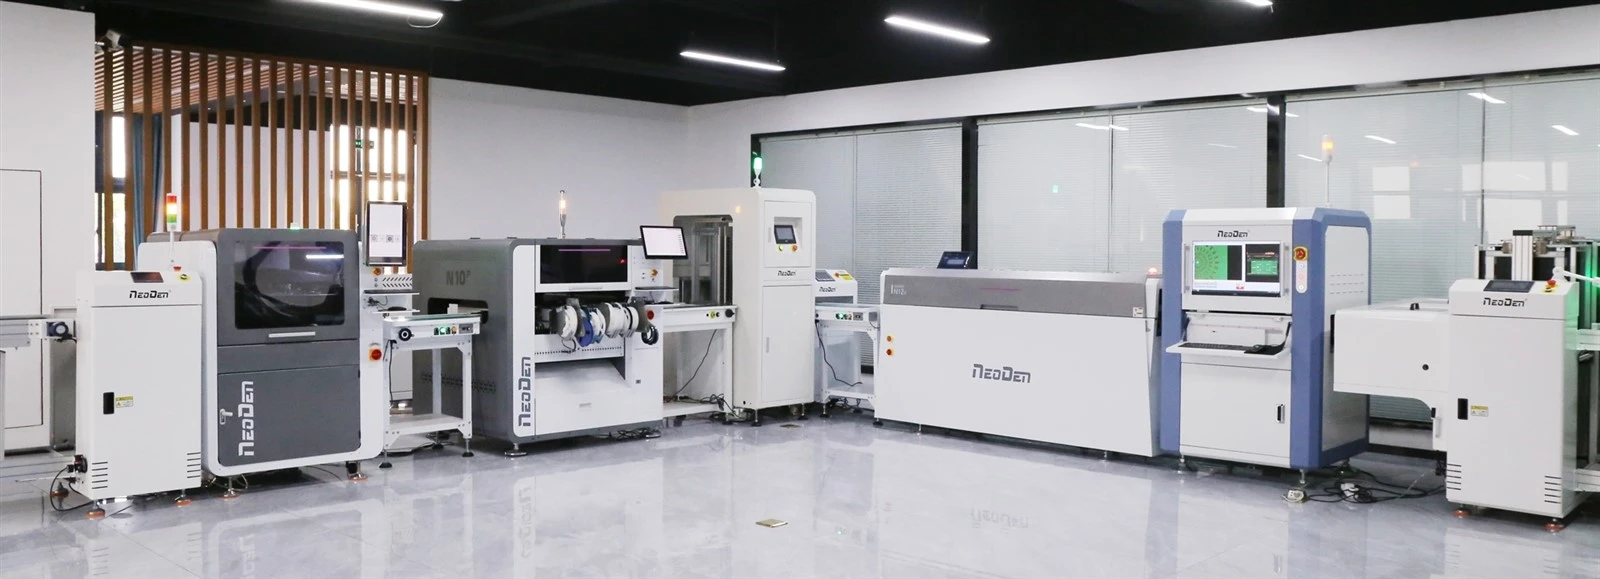
Snabbfakta om NeoDen
- Etablerat 2010 med 200+ anställda och 27,000+ kvm. fabrik av oberoende äganderätter, för att säkerställa standardförvaltningen och uppnå de mest ekonomiska effekterna samt spara kostnader.
- Ägde det egna bearbetningscentret, skicklig montör, testare och QC-ingenjörer, för att säkerställa de starka förmågorna för NeoDen-maskiners tillverkning, kvalitet och leverans.
- 40+ globala partners täckta i Asien, Europa, Amerika, Oceanien och Afrika, för att framgångsrikt betjäna 10000+ användare i hela världen, för att säkerställa bättre och snabbare lokal service och snabba svar.
- 3 olika FoU-team med totalt 25+ professionella FoU-ingenjörer, för att säkerställa bättre och mer avancerad utveckling och ny innovation.
- Skickliga och professionella engelska support- och serviceingenjörer, för att säkerställa ett snabbt svar inom 8 timmar, tillhandahåller lösningen inom 24 timmar.
- Den unika bland alla kinesiska tillverkare som registrerade och godkände CE av TUV NORD.
- NeoDen tillhandahåller livslång-teknisk support och service för alla NeoDen-maskiner, dessutom regelbundna programuppdateringar baserade på användarupplevelser och faktiska dagliga förfrågningar från slutanvändarna.