

Introduktion
Inom området för modern elektroniktillverkning (EMS/SMT) utvecklas PCB snabbt mot högre densitet och miniatyrisering (som 01005 och 008004 komponenter, såväl som BGA med fin stigning). När mellanrummet mellan dynorna fortsätter att krympa har precisionen som krävs för lödpastautskrift nått mikrometernivån.
Branschstatistik visar att av alla löddefekter påSMT produktionslinjer, mer än 60% till 70% härrör frånlödpasta utskriftetapp.
För att fånga upp defekter tidigt i produktionen, minska omarbetningskostnaderna och förbättra processutbytet,utrustning för inspektion av lödpastahar blivit en oumbärlig kärnkvalitetskontrollkomponent i automatiserade SMT-produktionslinjer.

Vad gör SMT SPI-utrustning?
1. SPI används främst för kvalitetsinspektion av lödpasta
SPI-utrustning är speciellt utformad för att inspektera kvaliteten på lödpasta på PCB efter utskrift. Dess kärnfunktion är att utföra morfologisk analys och datakvantifiering av lödpastan på PCB-kuddar med hjälp av ett högprecisionssynsinspektionssystem - efter att lödpastautskriften är klar och innan komponentplacering.
Det är viktigt att notera att SPI inspekterar utskriftsresultaten för "lödpasta", inte de elektroniska komponenterna själva.
2. Varför är inspektion nödvändig efter lödpastatryckning?
I traditionell SMT-produktion kan visuell inspektion eller att enbart förlita sig på skrivarparametrar inte exakt kvantifiera den tredimensionella volymen och höjden på lödpastan. Om ett tryckfel finns och inte upptäcks i tid, kommer kretskortet att fortsätta med komponentplacering och återflödeslödning. Problem som kortslutningar, gravstenar, otillräcklig lödning eller tomrum som bildas efter lödning kan få omarbetningskostnaderna att skjuta i höjden och kan till och med leda till att kortet skrotas.
SPI kan omedelbart upptäcka följande vanliga utskriftsavvikelser:
- Lödpasta position offset
- Onormal volym av lödpasta (volym för hög/låg)
- Onormalt område med lödpasta (område för stort/litet)
- Onormal lödpastahöjd (höjd för hög/låg)
- Lödpasta spikar, bryggbildning eller lokal undertryck/lödbrist
Ju tidigare utskriftsproblem upptäcks, desto lättare är det för ingenjörer att rengöra och skriva ut kretskortet igen eller justera skrivarparametrarna innan komponentplacering, och därigenom optimera kostnadskontrollen.
3. SPI:s roll i SMT-produktionslinjen
Standardprocessen för automatiserad SMT-produktionslinje av hög kvalitet är som följer:
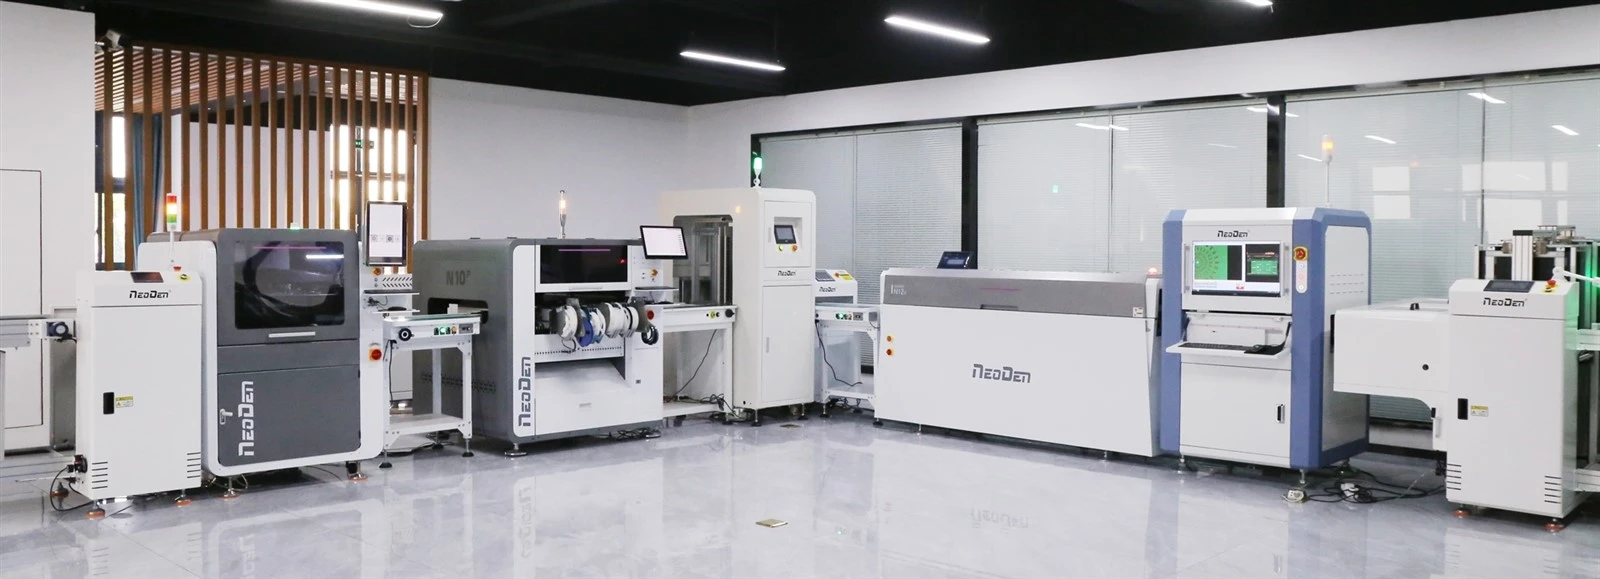
Lödpasteskrivare -----> SPI-inspektionsutrustning -----> Pick-and-Place-maskin -----> Återflödesugn -----> AOI-inspektion

Hur fungerar SMT SPI?
Inspektionsarbetsflödet för ett standard 3D SPI-system består vanligtvis av fyra steg:
Track Conve ───► Markera kamerajustering ───► 3D Raster Scan ───► Godkänd/Fil & Rapport
1. PCB-inträde i SPI-utrustningen
PCB går in iSPI maskinvia ett automatiserat spår, där en kläm- och positioneringsmekanism fäster den vid den optiska inspektionsplattformen.
- Urvalsguide:DeNeoDen S1stöder PCB-storlekar som sträcker sig från minst 50 × 50 mm till maximalt 500 × 460 mm, med korttjocklekar från 0,6 till 6 mm, som täcker det stora flertalet av industriell styrning, fordonselektronik och konsumentelektronikkort.
2. Markera justering och PCB-identifiering
En industrikamera lokaliserar och riktar in sig med förinställda markeringspunkter på kretskortet och korrigerar mindre positionsavvikelser och deformationer som uppstår under transporten. NeoDen S1 stöder definitionen av flera vanliga markeringspunkter (t.ex. Mark 0, Mark 1), vilket möjliggör snabb optisk inriktningskalibrering direkt i mjukvarugränssnittet.
3. 3D Vision-Based Solder Paste Data Acquisition
Systemet använder en optisk 3D-kamera (som en 3D-rasterkamera med rasterprojektion) för att projicera ett rastermönster på det skannade området. Genom att använda principerna för optisk fasförskjutning och triangulering, fångar den tredimensionell topografisk information om lödpastans yta. NeoDen S1 ger samtidigt realtidsvisning av både 2D och 3D sanna färgbilder, vilket möjliggör intuitiv visualisering av mätdata.
4. Utdata av inspektionsresultat och SPC-data
SPI-utrustning matar inte bara ut OK/NG-resultat i realtid för individuella pads utan samlar också samman helpensionsdata för Statistical Process Control (SPC). NeoDen S1 erbjuder kraftfulla Offline SPC- och SPC-rapportfunktioner, som stöder export av omfattande inspektionsdata, inklusive volym, area, höjd och offset-till-format som Excel, JPG och BMP, vilket underlättar kvalitetsspårbarhet och processförbättring.
Vad är skillnaden mellan 2D SPI och 3D SPI?
1. När man väljer utrustning för inspektion av lödpasta frågar många ingenjörer ofta: Vad exakt är skillnaden mellan 2D SPI och 3D SPI?
| Jämförelsemått | 2D SPI-utrustning | 3D SPI-utrustning |
| Vision Teknik | Enkel/flervinklar plan kamerabildfångst | 3D-raster/strukturerat ljus |
| Inspektionsmått | Planinformation (X/Y-axlar) | 3D rumslig information (X/Y/Z-axlar) |
| Kärnmätparametrar | Täckningsområde, form, plan positionsförskjutning | Höjd, Volym, Area, Offset, 3D-topografi |
| Möjlighet att mäta höjden | Ingen (kan inte exakt bestämma lödpastans tjocklek) | Extremt hög (noggrannhet upp till 1 μm) |
| Defektdetekteringsfrekvens | Benägen att sakna tjockleksrelaterade defekter som kollaps, toppbildning och tunna fläckar | Omfattande upptäckt; identifierar exakt löddefekter orsakade av för stor eller otillräcklig volym |
2. Varför får 3D-lodpastainspektion ökad uppmärksamhet i SMT-produktion?
I traditionella förstorade pad-processer kan 2D-mätning uppfylla grundläggande krav. När det handlar om ultraminiatyrkomponenter (som 01005) eller sammansättningar med fin stigning är dock små variationer i lödpastans höjd och volym ofta de primära orsakerna till löddefekter. Tjockleksdata kan inte erhållas från enbart tvådimensionella bilder. Därför har 3D SPI-utrustning utrustad med en 3D-rasterkamera blivit industristandarden för moderna, högkvalitativa SMT-produktionslinjer.
Vad är skillnaden mellan SPI och AOI?
Detta är en av de vanligaste förväxlingspunkterna vid SMT-upphandling och processplanering. Även om båda är automatiserade visuella inspektionssystem, spelar de tydligt olika roller på produktionslinjen:
| Jämförelse | SPI (Solder Paste Inspection) | AOI (Automated Optical Inspection) |
| Primära inspektionsmål | Lödpasta efter tryckning | Ytmonterade komponenter och lödfogar efter placering |
| Primär inspektionsfas | Efter lödpastaskrivaren, före placeringsmaskinen | Efter komponentplacering (pre-reflow AOI) eller efter reflow lödning (post-reflow AOI) |
| Typiska inspektionskriterier | Volym, Area, Höjd, Offset | Visuella defekter som saknade komponenter, felaktiga komponenter, omvänd polaritet, gravsten, kalllödningsförband och kortslutningar |
| Primära funktionella roller | Uppströmsförebyggande: Fånga upp utskriftsproblem innan komponentplacering för att minska omarbetningskostnaderna | Nedströms kvalitetskontroll: Inspektera kvaliteten på slutmonteringen och lödda produkter |
Slutsats:SPI och AOI utesluter inte varandra; snarare bildar de en kompletterande "försvarslinje med dubbel kvalitet".
Hur väljer man SMT SPI-utrustning?
Vid utvärdering och upphandling av SPI-utrustning rekommenderas att processingenjörer och inköpsteam fokuserar på följande aspekter:
1. Inspektionsmetod: 2D eller 3D?
Om fabriken hanterar PCB som innehåller finpitch BGA, QFN eller mikrokomponenter mindre än 0201, bör prioritet ges till 3D SPI-lösningar som kan mäta tredimensionell topografi, volym och höjd.
2. Inspektionsnoggrannhet och hastighet
Var uppmärksam på utrustningens synfält (FOV), höjdmätningsnoggrannhet, repeterbarhet och bearbetningshastighet.
3. PCB storlek och tjocklek kompatibilitet
Verifiera att utrustningens transportbandsområde täcker fabrikens nuvarande och framtida PCB-specifikationer. NeoDen S1 stöder PCB-storlekar upp till 500 × 460 mm och skivtjocklekar som sträcker sig från 0,6 till 6 mm, vilket erbjuder bred anpassningsförmåga till arbetsstycket.
4. Mjukvara, programmering och datahanteringsfunktioner
Effektiv programvara kan avsevärt förkorta tiden för introduktion av nya produkter (NPI). Fundera på om utrustningen stöder:
- Snabb import av Gerber/CAD-data
- Offlineprogrammering och manuell programmering
- SPC-dataanalys och rapportexport i flera format (Excel/JPG/BMP)
Kärnfördelarna med NeoDen S1 SMT SPI-systemet
Som en 3D SPI-lösning speciellt designad för högeffektiva SMT-produktionslinjer, integrerar NeoDen S1 många enastående funktioner på både hårdvaru- och mjukvarunivåer:
| NeoDen S1 Core Fördelar | |
| 3D Raster Scan Visual Technology | Hög precision: 1 μm; stöder 2D/3D sanna färger |
| Fulldimensionell geometrisk parametermätning | Volym / Area / Höjd / Offset |
| Flexibel och snabb programmeringslogik | Gerber/CAD-import, offline/manuell programmering |
| Fördjupad SPC-datahantering | Exportera till Excel/JPG/BMP för full spårbarhet |
1. 3D Raster Camera Visual Inspection System:Använder en 3D-rasterkamera med hög precision i kombination med 2D/3D-bildvisning i sanna färger för att tydligt och intuitivt återge den faktiska tredimensionella morfologin hos lödpastan.
2. Exakt detektering av volym, area, höjd och offset:En högkänslig optisk mätmotor med en repeterbarhetsnoggrannhet på mindre än 1 μm upptäcker effektivt även de mest sällsynta mikroskopiska utskriftsfel.
3. Gerber-, CAD- och offlineprogrammeringsstöd:Stöder automatisk analys av Gerber- och CAD-filer. I kombination med offlineprogrammeringsfunktionen kan programmeringsförberedelser slutföras utan att binda upp produktionslinjeutrustning, vilket maximerar produktionslinjeutnyttjandet.
4. SPC-dataanalys och rapportering i flera format:Systemet har inbyggd Offline SPC-funktion, vilket gör att ingenjörer kan komma åt "När som helst rapporter" när som helst och exportera rapporter till Excel-, JPG- eller BMP-format med ett enda klick, vilket uppfyller kvalitetsspårbarhetskraven för avancerade klientfabriker.
5. Användarvänligt arbetsflöde och anpassningsbara inställningar:Som beskrivs i bruksanvisningen ger NeoDen S1 en tydlig steg-för-steg-guide:
Define Mark Points ---> Load Inspection Path ---> Set Stencil/Pad Thresholds ---> Select Detection Type --->Starta automatisk inspektion
Vilka SMT-produktionsscenarier är lämpliga för SPI?
1. Massproduktion PCB Automation
Eftersom produktionsvolymerna ökar och produktmodellerna ändras ofta, är det inte bara ineffektivt att förlita sig på manuell visuell inspektion av lödpasta utan också risk för missade defekter orsakade av trötthet. Introduktion av 3D SPI möjliggör 100 % helautomatisk och snabb inspektion.
2. Fin-Pitch och High-Density PCB Montering
För komplexa kort som innehåller komponenter med fin delning som 01005 SMD, BGA, CSP och QFN, bestämmer konsistensen av lödpastautskrift direkt lödningsutbytet. 3D SPI är viktig utrustning för att säkerställa framgången för sådana precisionsprocesser.
3. Moderna fabriker som siktar på noll defekter och dataspårbarhet
Vid tillverkning av fordonselektronik, medicinsk utrustning, industriella styrsystem och kommunikationsutrustning kräver kunderna ofta fullständig spårbarhet för SPC-processdata. Kvalitetsdata som exporteras av SPI-system är en nyckelfaktor i fabriksbetyg och kundrevisioner.
SMT SPI-utrustning Vanliga frågor (FAQ)
F1: Vad står SPI för?
S: SPI står för Solder Paste Inspection, vilket hänvisar till utrustning som är speciellt utformad för att inspektera kvaliteten på lödpastan efter SMT-utskriftsprocessen.
F2: Vad inspekterar SPI-utrustning i första hand?
S: Den inspekterar primärt tredimensionella geometriska parametrar som volym, area, höjd och plan positionsoffset för lödpastan efter PCB-utskrift.
F3: Är 3D-inspektion obligatoriskt för SPI?
S: Inte nödvändigtvis, men 3D är trenden. 2D SPI kan bara inspektera planarea och position; den kan inte fånga kritiska höjd- och volymdata.
För SMT-produktionslinjer som hanterar mikrokomponenter med hög densitet rekommenderas användningen av 3D SPI starkt.
F4: Kan SPI och AOI användas omväxlande?
S: Nej. SPI inspekterar lödpasta efter utskrift och fungerar som en förebyggande åtgärd före processen; AOI inspekterar komponenter och lödfogar efter placering eller lödning och fungerar som en kvalitetskontroll efter process. De två arbetar tillsammans inom SMT-kvalitetssystemet.
F5: Var ska SPI placeras på SMT-produktionslinjen?
S: Den måste placeras efter lödpastaskrivaren och före placeringsmaskinen.
F6: Vilka nyckelparametrar bör beaktas när man väljer SPI-utrustning?
S: Vi rekommenderar att fokusera på: inspektionsteknik (2D/3D), synfält (FOV), höjdmätningsnoggrannhet, repeterbarhet, bearbetningshastighet, PCB-storlek och tjocklekskompatibilitet, programmeringsmetoder (Gerber/CAD/offline) och möjligheten att generera SPC-datarapporter.
Slutsats
Kärnvärdet av SPI är inte på något sätt begränsat till att bara "identifiera defekta kort"; ännu viktigare, det gör det möjligt för processingenjörer att få exakta, kvantifierbara 3D-utskriftsdata före placering. Genom att använda SPC-spårbarhetsfeedback för att vägleda parameteroptimering av skrivaren kan potentiella kvalitetsproblem elimineras innan de uppstår.
Utforska NeoDens smarta SMT-lösningar
Klicka för att se detaljerade specifikationer för NeoDen S1 3D SPI lödpastainspektionssystem.